
水充填能力と見積条件
水ボトリングラインの見積能力をどう定義するか
毎時6,000本という見積だけでは、対象ボトル、製品、運転条件、計数点が不明です。Allot Techは、中国からの設備調達において、水処理から最終包装までの生産目標を、比較できる供給者向け仕様に整理するお手伝いをします。
要点
承認済みのボトル・キャップ・包装の組み合わせごとに能力表を求めてください。単機の定格速度、ライン全体の提案能力、一定期間の良品生産量は別の値です。計数点、品質基準、ユーティリティ、人員、停止と不良の扱いを明記します。充填機の速度だけで販売可能な包装品の数量は保証できません。
水充填能力と見積条件
価格比較の前に解消したい四つの能力差
すべての見積先に同じ基準条件を渡します。未確認の値は確認事項として残し、保証とみなさないでください。
| 見積の問題 | 指定する条件 | 求める確認資料 |
|---|---|---|
| 同じ本/時でも基準ボトルが違う | 充填量、形状、口部、キャップ、包装を図面改訂番号とともに指定します。各形式の速度を求め、500 mLの数値を1 Lにそのまま適用しません。 | 機種、構成、形式別条件、承認済みの代表サンプルによる試験を求めます。対応容量の範囲は、全容量で同じ速度が出る証明ではありません。 |
| 充填機は速いのに完成包装品が足りない | 契約範囲と計数点を定義します。充填済みボトル、ラベル付き良品、完成包装のどれを数えるかを明確にし、キャップ供給、搬送、検査、包装も含めます。 | 制約工程と他社設備を示すライン能力バランスを求めます。同じ試運転の合意した出口で良品数、停止、品質不良を記録します。 |
| シフト計算に洗浄・段取り替え・不良がない | 計画時間、合意した除外時間、停止、品質損失を分けます。効率係数にどの損失が既に含まれているかを確認します。 | 時間と数量の共通記録を使い、分母を明示します。同じ停止を二重に差し引かず、既に良品だけの数量に品質係数を再度掛けないでください。 |
| 受入条件に試験方法が書かれていない | ボトル、製品、ユーティリティ、人員、観察時間、速度、品質、停止・不良の区分を合意します。工場試験と据付先の受入を分けます。 | 試験手順、署名済み結果、未解決事項を求めます。短時間の最高速度動画は継続的なライン良品能力を証明しません。期間と判定値は案件ごとに合意します。 |
見積書に能力の前提を明記する
確認済みの約束、設計上の仮定、サンプル試験が必要な事項を分けてもらいます。将来拡張は別項目とし、現在必要な生産量と混同しません。 工程別停止記録、互換性のある計数単位、是正・再試験記録を求め、未確認の生産量仮定は確認事項として残します。
- ボトル・キャップ・包装図面、製品条件、形式ごとの目標良品量、シフト計画を送ります。
- 計数点、ライン範囲、ユーティリティ、作業員の役割を指定し、他社設備や手作業包装も含めます。
- 発注前に受入方法、時間・数量記録、品質検査、除外条件、性能未達事項への対応を合意します。
本/時とL/時は別の比較指標
以下は計算例であり、機械の定格値ではありません。製品流量は本/時と充填量の積です。実際の機械速度は別途確認します。水処理の容量には、必要なすすぎ・洗浄も含む独自の水収支が必要です。
| 仮のボトル条件 | 充填製品の必要流量 | 数値だけでは分からないこと |
|---|---|---|
| 例A:500 mL、毎時6,000本 | 6,000 × 0.5 = 製品3,000 L/時 | 原水の総必要量でも、良品完成包装の数量でもありません。 |
| 例B:1 L、毎時6,000本 | 6,000 × 1 = 製品6,000 L/時 | 本数が同じなら流量は倍ですが、機械がその速度を維持できる証明にはなりません。 |
| 例C:1 L、毎時3,000本 | 3,000 × 1 = 製品3,000 L/時 | 流量はAと同じでも、ボトル搬送と包装の処理本数は異なります。 |
損失を二重計上せずシフト良品量を求める
仮の記録例:計画8時間のシフトで、合意した計数範囲に総数40,000本を記録し、うち1,000本が検査不合格。良品は39,000本、計画1時間当たり4,875本です。停止原因は別記しますが、その影響は実測シフト本数に既に反映されています。出口カウンターが良品のみを数える場合、不良品を再び差し引きません。これは計算の説明で、Allot Tech案件の実績ではありません。
提案された生産量に届かない場合の切り分け
対象ボトル、観察期間、計数範囲を統一します。速度設定を上げるだけでは、良品が減る原因の確認になりません。
1. 供給待ちと出口詰まりを区別する
充填機がボトル、キャップ、製品を待つ場合は、不足した投入物と最初の上流停止を記録します。満瓶が滞留する場合は最初の下流停止を確認します。各工程の時計を合わせ、起点となった事象とインターロックによる連鎖停止を分けてください。担当供給者に承認材料、ユーティリティ、接続制御の確認を求めます。保護装置を無効にしたり、増速で原因を隠したりしないでください。
2. 包装速度を換算してからカウンターを比較する
毎分10パック、1パック12本なら、計算上は毎分120本、毎時7,200本です。これは実ラインの能力証明ではありません。試験開始・終了時の完成包装、ばらボトル、不良品、仕掛品を定義し、同じ時間窓で比較します。コンベヤー上の在庫が増えただけでは、完成品の増産とはいえません。
3. 是正と再試験の条件を追跡できる形にする
結果とともに、ボトル改訂、製品、作業者、ユーティリティ、計数値、停止時刻、品質不良を残します。各差異に担当者と確認行為を割り当て、是正後に合意済み手順で再試験します。ボトル、時間、除外停止を記録なしに変えず、初回と再試験を別々に保存してください。同じ基準で改善を追跡するためです。
設備範囲
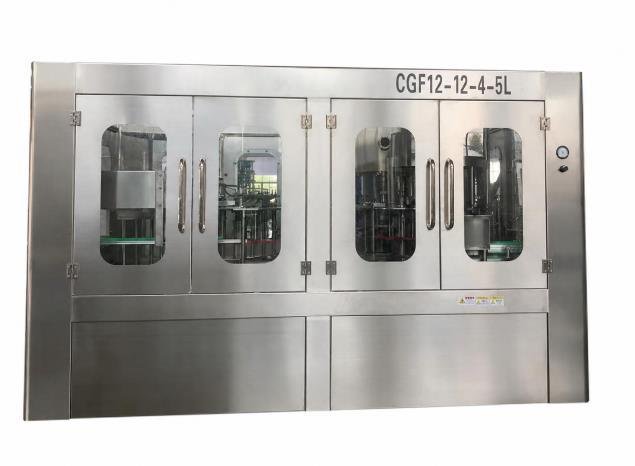
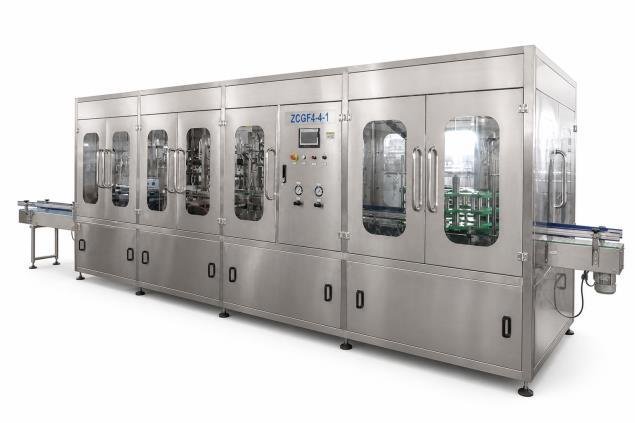
機械画像:Allot Tech Beverage Bottling Catalog 2026、20ページ。機器構成を示すもので、検証済み能力・効率・受入結果ではありません。機種、形式別速度、案件の約束は見積書で確認します。
見積能力に関する質問
毎時6,000本はすべてのボトルサイズに適用されますか?
形式ごとの確認が必要です。高さ、形、口部、充填量、キャップ、包装によって構成が変わる場合があります。承認済みの各組み合わせについて、能力と条件を一行ずつ求めてください。
定格速度はラインの保証生産量と同じですか?
異なります。単機速度と契約上のライン全体の約束では範囲が違います。見積には何の数値か、どこで測るか、運転・品質条件を明記する必要があります。
効率のパーセントはどう比較しますか?
まず時間基準、計数点、理想速度、含まれる損失を確認します。稼働可能性、速度性能、品質は同一ではありません。定義をそろえる前に割合を比較したり掛け合わせたりしないでください。
受入試験の時間や不良率に共通の基準はありますか?
このガイドでは一律の値を設けません。代表材料、条件、観察、報告を含む案件別手順を合意します。工場での確認と、据付後に現地で立証する内容を分けてください。
コンベヤーバッファを増やせば能力不足は解消しますか?
一時停止の影響を切り離す助けにはなりますが、制約工程の継続的な処理不足は解消できません。実際の配置、容器安定性、制御順序に応じた滞留と再起動の検討を求めてください。搬送距離が長いこと自体は高い保証生産量の証明ではありません。
最も遅い機械の定格速度をライン保証にできますか?
初期比較には使えても、良品生産量の証明ではありません。各定格が異なる容器、品質範囲、条件を使っている可能性があります。基準をそろえ、工程間の影響と損失を検討してから、合意した試験と計数でライン全体の約束を確認します。
関連する購入者ガイド
次のステップ