
Capacidad y base técnica de la oferta
Cómo definir la capacidad de una línea de embotellado de agua
Una oferta de 6.000 botellas por hora no está completa si no identifica el envase, el producto, las condiciones y el punto de conteo. Allot Tech ayuda a quienes compran equipos en China a convertir su objetivo de producción en una especificación comparable, desde el tratamiento de agua hasta el embalaje.
Respuesta directa
Solicite una tabla de capacidad por cada combinación aprobada de botella, tapón y paquete. Separe la velocidad nominal de la máquina, el rendimiento propuesto de la línea y la producción conforme durante un periodo definido. Indique dónde se cuenta, qué calidad se acepta y cómo se registran servicios, personal, paradas y rechazos.
Capacidad y base técnica de la oferta
Cuatro diferencias que distorsionan la comparación
Entregue a todos los proveedores las mismas condiciones de referencia. Un dato pendiente no debe convertirse por defecto en una garantía.
| Problema de la oferta | Condición que debe definirse | Evidencia necesaria |
|---|---|---|
| Las botellas/h se refieren a envases distintos | Identifique volumen de llenado, geometría, cuello, tapón y paquete con revisiones de planos. Pida una velocidad por formato; no deduzca el rendimiento de 1 L a partir de una botella de 500 ml. | Solicite modelo y configuración, condiciones por formato y una prueba con muestras representativas aprobadas. Un rango de volúmenes no confirma igual velocidad en todo el rango. |
| La llenadora cumple, pero faltan paquetes terminados | Defina el límite del suministro y el punto de conteo: botella llena, botella etiquetada conforme o paquete terminado. Incluya alimentación de tapones, transportadores, inspección y embalaje. | Pida un balance de línea que identifique restricciones y equipos de terceros. Registre producción conforme, paradas y defectos en la misma ejecución y en la salida acordada. |
| La producción por turno omite limpieza y rechazos | Separe horas planificadas, exclusiones programadas, paradas y pérdidas de calidad. Aclare qué pérdidas ya están incluidas en cada factor de eficiencia. | Use un registro común de tiempos y unidades con denominadores explícitos. No descuente dos veces una parada ni aplique otra tasa de calidad a un conteo que ya incluye solo unidades conformes. |
| La aceptación no tiene condiciones de ensayo | Acuerde envase, producto, servicios, personal, duración, velocidad, calidad y clasificación de paradas y rechazos. Distinga la prueba en fábrica de la aceptación en su planta. | Exija protocolo, resultados firmados y lista de pendientes. Un vídeo breve de velocidad máxima no demuestra producción conforme sostenida; acuerde duración y límites para el proyecto. |
Incluya la base de capacidad en la cotización
Pida distinguir compromisos confirmados, supuestos de diseño y puntos pendientes de prueba. Documente la ampliación futura por separado, sin sustituir la producción necesaria hoy. Incluya registro de paradas por estación, unidades de conteo compatibles y un registro de corrección y repetición; mantenga visibles los supuestos pendientes.
- Envíe planos de botella, tapón y paquete, condiciones del producto, producción conforme objetivo por formato y calendario de turnos.
- Identifique salida de conteo, equipos incluidos, servicios y tareas del operario, incluidas máquinas externas o embalaje manual.
- Acuerde método de aceptación, registros de tiempo y conteo, controles de calidad, exclusiones y tratamiento de incumplimientos antes del pedido.
Botellas por hora no equivale a litros por hora
Estos cálculos ilustran unidades; no son prestaciones de una máquina. El caudal de producto es botellas/h multiplicadas por volumen. Confirme la velocidad real aparte y dimensione el tratamiento con un balance que contemple enjuague y limpieza cuando correspondan.
| Supuesto ilustrativo | Demanda de producto | Lo que no demuestra |
|---|---|---|
| Caso A: 500 ml a 6.000 botellas/h | 6.000 × 0,5 = 3.000 L/h de producto | No representa toda el agua bruta necesaria ni los paquetes conformes. |
| Caso B: 1 L a 6.000 botellas/h | 6.000 × 1 = 6.000 L/h de producto | Duplicar el volumen manteniendo botellas/h duplica el caudal; no demuestra que la máquina sostenga esa velocidad. |
| Caso C: 1 L a 3.000 botellas/h | 3.000 × 1 = 3.000 L/h de producto | El caudal coincide con A, pero la manipulación y el embalaje de botellas tienen otra cadencia. |
Calcule la producción conforme sin duplicar pérdidas
Registro ilustrativo: en un turno planificado de 8 horas se anotan 40.000 botellas totales según el límite acordado; 1.000 no superan los controles. Quedan 39.000 conformes: 4.875 por hora planificada. Registre las causas de parada aparte, pues su efecto ya está reflejado en el conteo del turno. Si el contador de salida registra solo botellas conformes, no reste los rechazos otra vez. No son resultados de un proyecto de Allot Tech.
Qué hacer cuando la línea no alcanza la producción ofertada
Diagnostique con la misma botella, periodo y límite de conteo. Subir la velocidad no sustituye localizar dónde se pierde producción útil.
1. Separar falta de alimentación de salida bloqueada
Si la llenadora espera botellas, tapones o producto, anote el insumo ausente y la primera parada aguas arriba. Si se acumulan botellas llenas, identifique la primera parada aguas abajo. Sincronice los relojes y distinga el evento inicial de las máquinas detenidas por enclavamiento. Pida al responsable revisar materiales aprobados, servicios e interfaces. No anule protecciones ni aumente velocidad para ocultar la causa.
2. Convertir paquetes antes de comparar contadores
Una empaquetadora a 10 paquetes/min con 12 botellas por paquete representa 120 botellas/min, o 7.200 botellas/h, solo como ejemplo aritmético. No demuestra el rendimiento real. Defina paquetes completos, botellas sueltas, rechazos y producto en proceso al principio y al final de la prueba. Compare la misma ventana de tiempo: llenar los transportadores no equivale a fabricar más producto terminado.
3. Convertir una prueba fallida en una corrección verificable
Conserve condiciones y resultado juntos: revisión de botella, producto, personal, servicios, contadores, tiempos de parada y defectos. Asigne cada desviación, responsable y acción. Repita el protocolo acordado tras corregir; no acepte otro envase, un periodo menor o una parada excluida sin registrar el cambio. Guarde separados el ensayo original y la repetición para poder comprobar qué mejoró.
Alcance de equipos
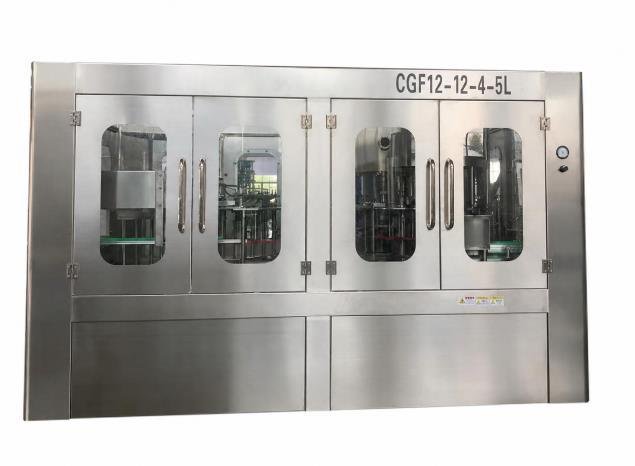
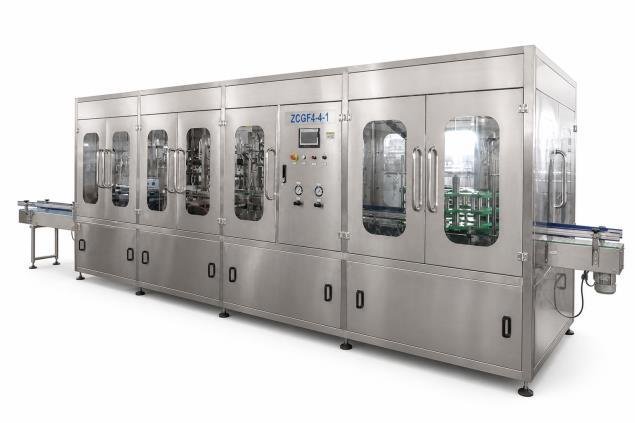
Imágenes del Allot Tech Beverage Bottling Catalog 2026, página 20. Ilustran configuraciones, no capacidad, eficiencia ni resultados de aceptación verificados. Modelo, velocidad por formato y compromisos deben figurar en la oferta.
Dudas sobre la capacidad cotizada
¿6.000 botellas/h sirve para todos los tamaños?
Solo si el proveedor lo confirma por formato. Altura, forma, cuello, volumen, cierre y paquete pueden cambiar la configuración. Pida una fila de capacidad y sus condiciones para cada combinación aprobada.
¿La velocidad nominal es la producción garantizada de línea?
No son el mismo compromiso. La velocidad de una máquina y el rendimiento contractual de la línea tienen límites distintos. La oferta debe indicar cuál declara, dónde se mide y bajo qué condiciones de funcionamiento y calidad.
¿Cómo comparo porcentajes de eficiencia?
Revise primero periodo, punto de conteo, velocidad ideal y pérdidas incluidas. Disponibilidad, rendimiento de velocidad y calidad no son intercambiables. No compare ni multiplique porcentajes sin aclarar esas definiciones.
¿Hay una duración o un rechazo máximo universal para aceptar?
Esta guía no establece un límite universal. Acuerde un protocolo específico con materiales representativos, condiciones, observaciones e informe. Separe la evidencia en fábrica de lo que debe comprobarse tras la instalación.
¿Un acumulador más grande soluciona la falta de capacidad?
Puede desacoplar paradas temporales, pero no elimina un déficit continuo en la estación limitante. Pida revisar acumulación y reinicio con el diseño, estabilidad de botella y control reales. Más longitud de transportador no prueba una mayor producción garantizada.
¿La velocidad nominal de la máquina más lenta garantiza toda la línea?
Sirve como comparación inicial, no como prueba de producción conforme. Las velocidades pueden corresponder a botellas, condiciones o límites de calidad distintos. Homologue esas bases, considere interacciones y pérdidas y confirme el compromiso de línea con la prueba y conteo acordados.
Guías relacionadas para compradores
Siguiente paso