
Cadence et base technique du devis
Définir la capacité d’une ligne d’embouteillage d’eau
Une offre à 6 000 bouteilles par heure reste ambiguë sans référence de bouteille, produit, conditions d’exploitation et point de comptage. Allot Tech accompagne l’approvisionnement en Chine pour transformer votre objectif de production en données comparables, du traitement de l’eau au conditionnement final.
Examiner vos formats et votre base de capacité avec Allot Tech
Réponse directe
Demandez un tableau de capacité pour chaque combinaison validée bouteille-bouchon-colis. Distinguez cadence nominale de la machine, débit proposé de la ligne complète et production conforme sur une période définie. Précisez comptage, qualité, utilités, personnel et traitement des arrêts et rebuts : la cadence de la remplisseuse n’est pas, à elle seule, un engagement sur les colis vendables.
Cadence et base technique du devis
Éliminer quatre ambiguïtés avant de comparer les prix
Soumettez les mêmes conditions de référence à chaque fournisseur. Une donnée non confirmée doit rester un point à lever, et non une garantie implicite.
| Écart dans le devis | Conditions à préciser | Justificatif à demander |
|---|---|---|
| Une même cadence désigne des bouteilles différentes | Indiquez volume rempli, géométrie, col, bouchon et colis avec indices des plans. Exigez une cadence par format validé ; celle d’une bouteille de 500 ml ne prouve pas celle de 1 L. | Demandez modèle, configuration, conditions propres au format et essai avec échantillons représentatifs approuvés. Une plage de volumes n’établit pas une cadence identique sur toute la plage. |
| La remplisseuse tourne, mais les colis manquent | Définissez la chaîne contractuelle et le point de comptage : bouteille remplie, bouteille étiquetée conforme ou colis terminé. Incluez alimentation des bouchons, convoyage, contrôle et conditionnement. | Demandez un équilibrage de ligne identifiant postes limitants et équipements tiers. Relevez production conforme, arrêts et défauts pendant le même essai, à la sortie convenue. |
| Le calcul par poste oublie nettoyage et rebuts | Séparez durée planifiée, exclusions programmées, arrêts et pertes qualité. Précisez les pertes déjà intégrées à chaque coefficient d’efficacité. | Utilisez un relevé commun des temps et quantités avec dénominateurs explicites. Ne déduisez pas deux fois un arrêt et n’appliquez pas un second taux qualité à un comptage déjà conforme. |
| La réception n’a pas de conditions d’essai | Convenez bouteille, produit, utilités, personnel, durée d’observation, cadence, qualité et classification des arrêts/rebuts. Distinguez essais usine et réception sur site. | Exigez protocole, résultats signés et réserves. Une courte vidéo à vitesse de pointe ne démontre pas une production conforme soutenue ; durée et seuils sont à convenir pour le projet. |
Inscrire la base de capacité dans l’offre
Faites distinguer engagements confirmés, hypothèses de dimensionnement et points nécessitant un essai. Traitez l’extension future à part : elle ne remplace pas le besoin de production actuel. Ajoutez relevé des arrêts par poste, unités de comptage compatibles et historique correction/nouvel essai ; laissez visibles les hypothèses non prouvées.
- Transmettez plans bouteille-bouchon-colis, conditions produit, objectif conforme par format et organisation des postes.
- Nommez point de comptage, périmètre de ligne, utilités et tâches opérateur, y compris équipements tiers et conditionnement manuel.
- Convenez méthode de réception, relevés de temps et quantités, contrôles qualité, exclusions et traitement des écarts avant commande.
Bouteilles par heure et litres par heure : deux bases distinctes
Ces exemples arithmétiques ne sont pas des caractéristiques machine. Le débit produit est la cadence multipliée par le volume rempli ; confirmez la vitesse réelle séparément. Le traitement exige son propre bilan d’eau, avec rinçage et nettoyage si applicables.
| Hypothèse illustrative | Besoin de produit | Ce que le calcul ne prouve pas |
|---|---|---|
| Cas A : 500 ml à 6 000 bouteilles/h | 6 000 × 0,5 = 3 000 L/h de produit | Il ne s’agit ni du besoin total en eau brute, ni des colis conformes produits. |
| Cas B : 1 L à 6 000 bouteilles/h | 6 000 × 1 = 6 000 L/h de produit | À cadence égale, le besoin double ; cela ne confirme pas que la machine conserve cette vitesse. |
| Cas C : 1 L à 3 000 bouteilles/h | 3 000 × 1 = 3 000 L/h de produit | Le débit égale celui de A, mais les cadences de manutention et de conditionnement diffèrent. |
Calculer la production conforme sans déduire deux fois les pertes
Relevé fictif : pendant un poste planifié de 8 heures, le comptage convenu totalise 40 000 bouteilles, dont 1 000 échouent aux contrôles. La production conforme est de 39 000, soit 4 875 par heure planifiée. Consignez les causes d’arrêt à part ; leur effet figure déjà dans le comptage du poste. Si le compteur de sortie ne compte que les conformes, ne retranchez pas encore les rebuts. Ce calcul n’est pas un résultat de projet Allot Tech.
Que faire lorsque la ligne n’atteint pas le débit proposé
Gardez la même bouteille, la même durée et la même limite de comptage. Augmenter une consigne de vitesse ne remplace pas la recherche de la perte réelle.
1. Distinguer manque d’alimentation et sortie bloquée
Si la remplisseuse attend bouteilles, bouchons ou produit, notez l’élément absent et le premier arrêt en amont. Si les bouteilles pleines s’accumulent, recherchez le premier arrêt en aval. Synchronisez les horloges et séparez l’événement initial des arrêts propagés par interverrouillage. Demandez au responsable de vérifier matériaux approuvés, utilités et interfaces. Ne neutralisez pas les protections pour masquer le problème.
2. Convertir les colis avant de comparer les compteurs
Une cadence de 10 colis/min avec 12 bouteilles par colis équivaut à 120 bouteilles/min, soit 7 200 bouteilles/h : c’est un calcul, pas une capacité vérifiée. Définissez colis terminés, bouteilles seules, rebuts et encours au début et à la fin de l’essai. Comparez la même fenêtre temporelle ; des convoyeurs davantage remplis ne constituent pas une production finie supplémentaire.
3. Rendre la correction et le nouvel essai traçables
Conservez ensemble conditions et résultat : indice bouteille, produit, équipe, utilités, compteurs, heures d’arrêt et défauts. Attribuez chaque écart à un responsable avec action à vérifier. Reprenez le protocole après correction sans changer silencieusement bouteille, durée ou arrêts exclus. Gardez séparément résultat initial et nouvel essai, afin de distinguer une amélioration réelle d’un simple changement de base.
Périmètre des équipements
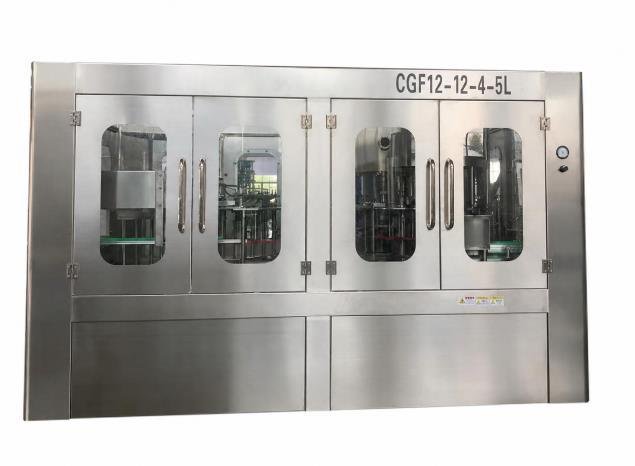
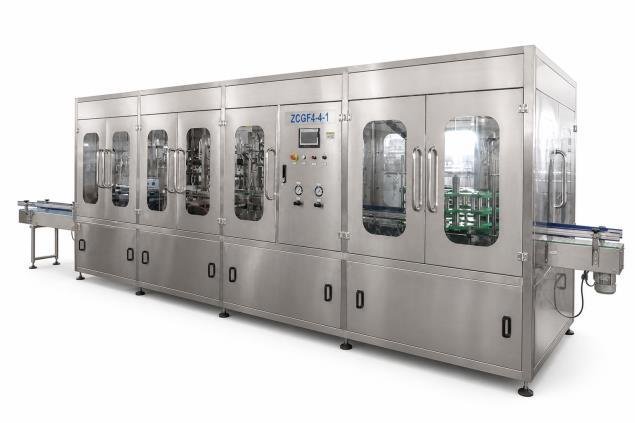
Images : Allot Tech Beverage Bottling Catalog 2026, page 20. Elles illustrent des configurations, pas des capacités, efficacités ou résultats de réception vérifiés. Modèle, cadence par format et engagements doivent être confirmés dans le devis.
Questions sur la capacité annoncée au devis
Une cadence de 6 000 bouteilles/h vaut-elle pour tous les formats ?
Seulement si elle est confirmée format par format. Hauteur, forme, col, volume, bouchon et colis peuvent modifier la configuration. Demandez une ligne de capacité et ses conditions pour chaque combinaison approuvée.
Cadence nominale et débit garanti de ligne sont-ils identiques ?
Non. La vitesse d’une machine et l’engagement contractuel de ligne n’ont pas le même périmètre. L’offre doit préciser lequel est annoncé, où il est mesuré et sous quelles conditions d’exploitation et de qualité.
Comment comparer deux pourcentages d’efficacité ?
Vérifiez d’abord période, point de comptage, cadence idéale et pertes incluses. Disponibilité, performance de vitesse et qualité ne sont pas interchangeables. Ne comparez ni multipliez les coefficients sans définitions communes.
Existe-t-il une durée ou un taux de rebut universel pour la réception ?
Ce guide n’en fixe pas. Convenez d’un protocole propre au projet : matériaux représentatifs, conditions, observations et rapport. Séparez preuves usine et performances à vérifier après installation sur votre site.
Un plus grand accumulateur corrige-t-il un manque de capacité ?
Il peut découpler des arrêts temporaires, mais pas supprimer un déficit permanent du poste limitant. Demandez une étude d’accumulation et de redémarrage adaptée au plan, à la stabilité des bouteilles et à la commande. Une longueur de convoyeur supplémentaire n’est pas une preuve de débit garanti.
La cadence nominale de la machine la plus lente garantit-elle la ligne ?
C’est une première comparaison, pas une preuve de production conforme. Les valeurs peuvent utiliser d’autres bouteilles, conditions ou limites qualité. Harmonisez les bases, étudiez interactions et pertes, puis confirmez l’engagement de ligne par le protocole et le comptage convenus.
Guides connexes pour l’acheteur
Étape suivante