
Capacità e base tecnica del preventivo
Definire la capacità di una linea di imbottigliamento acqua
Un preventivo da 6.000 bottiglie all’ora è incompleto senza bottiglia di riferimento, prodotto, condizioni operative e punto di conteggio. Allot Tech supporta l’approvvigionamento in Cina traducendo il fabbisogno produttivo in una specifica confrontabile, dal trattamento acqua al confezionamento finale.
Risposta diretta
Richiedi una tabella di capacità per ogni combinazione approvata di bottiglia, tappo e confezione. Distingui velocità nominale della macchina, produzione proposta della linea completa e quantità conforme in un periodo definito. Precisa conteggio, qualità, utenze, personale e gestione di fermi e scarti. La velocità della riempitrice non è automaticamente una promessa di confezioni vendibili.
Capacità e base tecnica del preventivo
Risolvere quattro differenze prima del confronto economico
Fornisci a ogni offerente le stesse condizioni di riferimento. Un dato non confermato resta una questione aperta, non una garanzia implicita.
| Problema nel preventivo | Condizione da definire | Prova da richiedere |
|---|---|---|
| La stessa cadenza si riferisce a bottiglie diverse | Identifica volume, geometria, imboccatura, tappo e confezione con revisione dei disegni. Chiedi un valore per formato; non ricavare la velocità di 1 L dal riferimento da 500 ml. | Richiedi modello, configurazione, condizioni per formato e prova con campioni rappresentativi approvati. Una gamma di volumi non conferma una velocità costante in tutta la gamma. |
| La riempitrice gira, ma mancano confezioni finite | Definisci perimetro contrattuale e punto di conteggio: bottiglia piena, bottiglia etichettata conforme o confezione pronta. Considera alimentazione tappi, trasporti, controlli e confezionatrice. | Richiedi bilanciamento della linea, stazioni limitanti ed eventuali macchine di terzi. Registra quantità conforme, fermi e difetti nella stessa prova all’uscita concordata. |
| Il calcolo per turno dimentica pulizia e scarti | Separa ore pianificate, esclusioni programmate, fermi e perdite qualitative. Chiarisci quali perdite sono già comprese in ogni fattore di efficienza. | Usa un registro comune di tempi e quantità con denominatori espliciti. Non sottrarre due volte un fermo né applicare un ulteriore fattore qualità a un conteggio già conforme. |
| Il collaudo promesso non ha condizioni definite | Concorda bottiglia, prodotto, utenze, operatori, finestra di prova, velocità, qualità e classificazione dei fermi/scarti. Distingui prova in fabbrica e accettazione presso il sito. | Chiedi protocollo, risultati firmati e punti aperti. Un breve video alla velocità massima non prova una produzione conforme sostenuta; durata e limiti vanno concordati per il progetto. |
Inserire la base di capacità nell’offerta
Fai distinguere impegni confermati, ipotesi progettuali e punti da verificare con campioni. Tratta l’espansione futura separatamente dal fabbisogno attuale. Includi registro dei fermi per stazione, unità di conteggio compatibili e traccia di correzione/ripetizione; lascia aperte le ipotesi non verificate.
- Invia disegni di bottiglia, tappo e confezione, condizioni prodotto, obiettivo conforme per formato e calendario dei turni.
- Specifica punto di conteggio, perimetro linea, utenze e mansioni, includendo macchine esterne e confezionamento manuale.
- Concorda metodo di accettazione, registri di tempo e quantità, controlli qualità, esclusioni e gestione degli scostamenti prima dell’ordine.
Bottiglie all’ora e litri all’ora non sono lo stesso confronto
Questi esempi aritmetici non sono dati macchina. La portata prodotto è la cadenza moltiplicata per il volume riempito; la velocità effettiva va confermata a parte. Il trattamento richiede un bilancio idrico proprio, compresi risciacquo e pulizia quando pertinenti.
| Base esemplificativa | Fabbisogno prodotto | Cosa non dimostra |
|---|---|---|
| Caso A: 500 ml a 6.000 bottiglie/ora | 6.000 × 0,5 = 3.000 L/ora di prodotto | Non indica tutto il fabbisogno di acqua grezza né le confezioni conformi prodotte. |
| Caso B: 1 L a 6.000 bottiglie/ora | 6.000 × 1 = 6.000 L/ora di prodotto | A parità di cadenza il fabbisogno raddoppia; non prova che la macchina mantenga quella velocità. |
| Caso C: 1 L a 3.000 bottiglie/ora | 3.000 × 1 = 3.000 L/ora di prodotto | La portata è uguale ad A, ma movimentazione e confezionamento hanno cadenze diverse. |
Calcolare la produzione conforme senza duplicare le perdite
Registro illustrativo: in un turno pianificato di 8 ore si contano 40.000 bottiglie totali al confine concordato; 1.000 non superano i controlli. La quantità conforme è 39.000, cioè 4.875 per ora pianificata. Annota a parte le cause di fermo: il loro effetto è già presente nel conteggio del turno. Se il contatore d’uscita conta solo bottiglie conformi, non sottrarre di nuovo gli scarti. Non si tratta di risultati di un progetto Allot Tech.
Cosa fare quando la linea non raggiunge la produzione offerta
Mantieni la stessa bottiglia, durata e delimitazione del conteggio. Alzare una velocità impostata non sostituisce individuare dove si perde produzione conforme.
1. Distinguere alimentazione insufficiente e uscita bloccata
Se la riempitrice attende bottiglie, tappi o prodotto, registra l’elemento mancante e il primo fermo a monte. Se si accumulano bottiglie piene, individua il primo fermo a valle. Sincronizza gli orologi e separa evento iniziale e arresti propagati dagli interblocchi. Chiedi al responsabile di verificare materiali approvati, utenze e interfacce. Non escludere protezioni né aumentare la velocità per nascondere il problema.
2. Convertire le confezioni prima di confrontare i contatori
10 confezioni/min da 12 bottiglie corrispondono a 120 bottiglie/min, cioè 7.200 bottiglie/ora: è un esempio aritmetico, non una prestazione verificata. Definisci confezioni complete, bottiglie sfuse, scarti e prodotto in corso a inizio e fine prova. Usa la stessa finestra temporale; riempire maggiormente i trasportatori non crea produzione finita aggiuntiva.
3. Rendere verificabili correzione e ripetizione della prova
Conserva condizioni e risultato insieme: revisione bottiglia, prodotto, squadra, utenze, contatori, orari dei fermi e difetti. Assegna ogni deviazione a un responsabile con azione da verificare. Dopo la correzione ripeti il protocollo, senza cambiare silenziosamente bottiglia, durata o fermi esclusi. Tieni separati prova iniziale e nuovo collaudo per confrontare il miglioramento sulla stessa base.
Ambito delle attrezzature
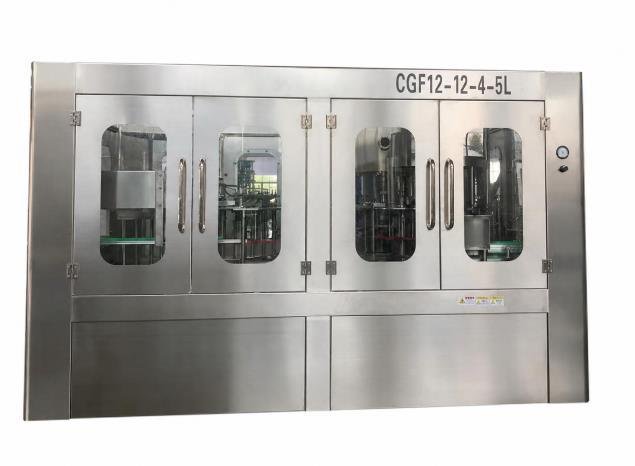
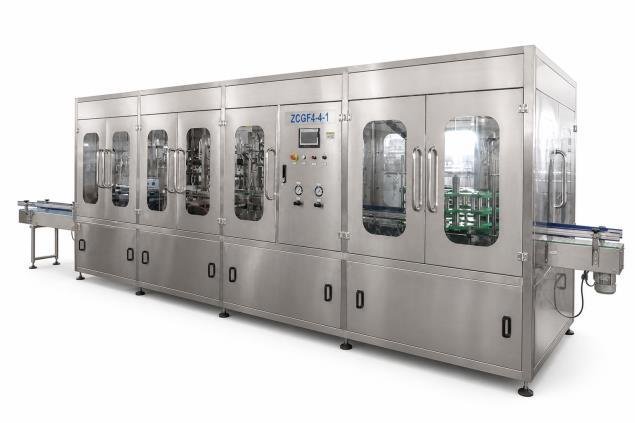
Immagini: Allot Tech Beverage Bottling Catalog 2026, pagina 20. Illustrano configurazioni, non capacità, efficienze o risultati di collaudo verificati. Modello, velocità per formato e impegni vanno confermati nel preventivo.
Domande sulla capacità indicata in offerta
6.000 bottiglie/ora vale per qualsiasi formato?
Solo con conferma specifica. Altezza, forma, imboccatura, volume, chiusura e confezione possono modificare la configurazione. Richiedi capacità e condizioni per ogni combinazione approvata.
La velocità nominale coincide con la produzione garantita di linea?
No. Velocità della macchina e impegno contrattuale dell’intera linea hanno perimetri differenti. L’offerta deve identificare il valore dichiarato, dove viene misurato e a quali condizioni operative e qualitative.
Come si confrontano percentuali di efficienza?
Verifica prima base temporale, conteggio, velocità ideale e perdite incluse. Disponibilità, prestazione di velocità e qualità sono grandezze distinte. Non confrontare o moltiplicare percentuali senza definizioni compatibili.
Esiste una durata o un limite di scarti universale per il collaudo?
Questa guida non ne stabilisce uno. Concorda un protocollo specifico con materiali rappresentativi, condizioni, osservazioni e rapporto. Separa l’evidenza in fabbrica dalle verifiche richieste dopo l’installazione.
Un accumulo più grande risolve una capacità insufficiente?
Può disaccoppiare arresti temporanei, ma non elimina un deficit continuo della stazione limitante. Richiedi un’analisi di accumulo e riavvio per layout, stabilità delle bottiglie e controllo effettivi. Più trasportatore non dimostra una maggiore produzione garantita.
La velocità nominale della macchina più lenta garantisce la linea?
È un primo confronto, non una prova della quantità conforme. Le velocità possono riferirsi a bottiglie, qualità o condizioni diverse. Uniforma le basi, considera interazioni e perdite, poi conferma l’impegno dell’intera linea con prova e conteggio concordati.
Guide correlate per l’acquirente
Passaggio successivo