
Capacidade e base técnica da cotação
Como especificar a capacidade de uma linha de envase de água
Uma proposta de 6.000 garrafas por hora é incompleta sem identificar embalagem, produto, condições de operação e ponto de contagem. A Allot Tech apoia a compra de equipamentos na China para transformar a meta de produção em uma especificação comparável, do tratamento da água à embalagem final.
Revise seus formatos e a base de capacidade com a Allot Tech
Resposta direta
Peça uma tabela de capacidade para cada combinação aprovada de garrafa, tampa e pacote. Separe velocidade nominal da máquina, produção proposta da linha e unidades aprovadas em um período definido. Declare ponto de contagem, qualidade, utilidades, equipe e tratamento de paradas e rejeitos. A velocidade da enchedora não equivale automaticamente à entrega de pacotes vendáveis.
Capacidade e base técnica da cotação
Quatro diferenças que precisam ser resolvidas antes do preço
Envie as mesmas condições de referência a todos os fornecedores. Um valor ainda não confirmado deve permanecer como pendência, não como garantia presumida.
| Problema na proposta | O que especificar | Evidência a solicitar |
|---|---|---|
| A mesma cadência usa garrafas de referência diferentes | Informe volume de envase, geometria, gargalo, tampa e pacote com revisão dos desenhos. Solicite uma velocidade por formato; não transfira a taxa de 500 ml para 1 L. | Peça modelo, configuração, condições por formato e teste com amostras representativas aprovadas. Uma faixa de volumes não confirma a mesma velocidade em todos eles. |
| A enchedora produz, mas faltam pacotes completos | Defina o limite contratado e a contagem: garrafa cheia, garrafa rotulada aprovada ou pacote pronto. Inclua alimentação de tampas, transportadores, inspeção e embalagem. | Solicite balanceamento da linha com gargalos e equipamentos de terceiros. Registre produção aprovada, paradas e falhas de qualidade no mesmo ensaio, na saída combinada. |
| A conta por turno esquece limpeza e rejeitos | Separe horas planejadas, exclusões programadas, paradas e perdas de qualidade. Esclareça quais perdas já fazem parte de cada fator de eficiência. | Use um registro comum de tempos e quantidades com bases explícitas. Não desconte a mesma parada duas vezes nem aplique outro fator de qualidade a uma quantidade já aprovada. |
| A aceitação não define condições de teste | Acorde embalagem, produto, utilidades, equipe, período, velocidade, qualidade e classificação de paradas/rejeitos. Distinga teste na fábrica de aceitação após instalação. | Exija protocolo, resultados assinados e pendências. Um vídeo curto na velocidade máxima não comprova produção aprovada contínua; duração e limites devem ser combinados para o projeto. |
Inclua a base de capacidade na proposta
Peça que compromissos confirmados, premissas de projeto e itens sujeitos a teste sejam separados. Trate a expansão futura à parte, sem substituir a necessidade atual. Inclua registro de paradas por estação, unidades de contagem compatíveis e histórico de correção/reteste; mantenha abertas as premissas não comprovadas.
- Envie desenhos de garrafa, tampa e pacote, condições do produto, meta de unidades aprovadas por formato e plano de turnos.
- Identifique contagem, limite da linha, utilidades e tarefas dos operadores, incluindo máquinas externas e embalagem manual.
- Acorde método de aceitação, registros de tempo e unidades, verificações de qualidade, exclusões e tratamento de desvios antes da compra.
Garrafas por hora e litros por hora medem coisas diferentes
Os exemplos são contas, não capacidades de máquinas. Vazão de produto é garrafas/h multiplicadas pelo volume; confirme a velocidade real separadamente. O tratamento precisa de balanço hídrico próprio, incluindo enxágue e limpeza quando aplicáveis.
| Base ilustrativa | Demanda de produto | O que a conta não comprova |
|---|---|---|
| Exemplo A: 500 ml a 6.000 garrafas/h | 6.000 × 0,5 = 3.000 L/h de produto | Não é a demanda total de água bruta nem a quantidade de pacotes aprovados. |
| Exemplo B: 1 L a 6.000 garrafas/h | 6.000 × 1 = 6.000 L/h de produto | Manter a cadência dobra a vazão; isso não comprova que a máquina opere nessa velocidade. |
| Exemplo C: 1 L a 3.000 garrafas/h | 3.000 × 1 = 3.000 L/h de produto | A vazão equivale à de A, mas manuseio de garrafas e embalagem têm outra cadência. |
Calcule a produção aprovada sem duplicar perdas
Registro ilustrativo: em um turno planejado de 8 horas, a contagem acordada reúne 40.000 garrafas totais, com 1.000 reprovadas. Restam 39.000 aprovadas, ou 4.875 por hora planejada. Registre as causas de parada à parte: seu efeito já está na contagem do turno. Se o contador de saída mede somente garrafas aprovadas, não subtraia rejeitos novamente. Estes números não representam resultados de um projeto da Allot Tech.
O que fazer quando a linha não atinge a produção proposta
Use a mesma garrafa, período e limite de contagem. Aumentar o ajuste de velocidade não substitui identificar onde a produção boa é perdida.
1. Distinguir falta de alimentação de saída bloqueada
Se a enchedora espera garrafas, tampas ou produto, registre o item ausente e a primeira parada a montante. Se garrafas cheias se acumulam, localize a primeira parada a jusante. Sincronize relógios e separe a causa inicial das máquinas paradas pelo intertravamento. Peça ao responsável revisar materiais aprovados, utilidades e interfaces. Não contorne proteções nem aumente velocidade para esconder a causa.
2. Converter pacotes antes de comparar contadores
Uma embaladora a 10 pacotes/min, com 12 garrafas por pacote, representa 120 garrafas/min ou 7.200 garrafas/h em um exemplo apenas aritmético. Isso não comprova desempenho real. Defina pacotes completos, garrafas soltas, rejeitos e produto em processo no início e no fim do ensaio. Compare a mesma janela de tempo; transportadores mais cheios não são produção acabada adicional.
3. Fazer da correção um novo teste rastreável
Guarde condições e resultado juntos: revisão da garrafa, produto, equipe, utilidades, contadores, horários de parada e defeitos. Identifique desvio, responsável e ação a verificar. Após corrigir, repita o protocolo combinado sem trocar silenciosamente garrafa, duração ou paradas excluídas. Preserve separadamente o teste original e a repetição, permitindo conferir a melhoria sem mudar a base.
Escopo dos equipamentos
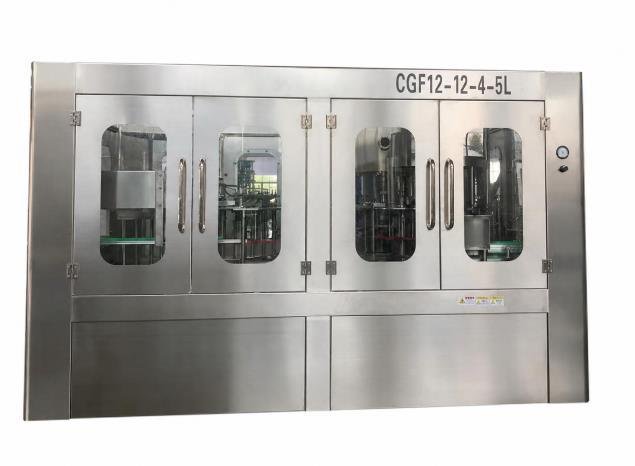
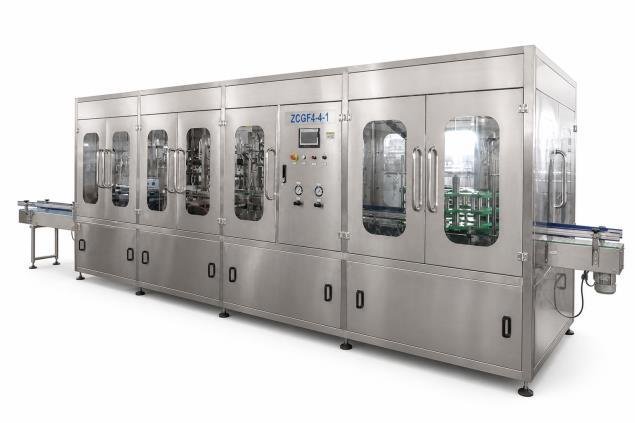
Imagens: Allot Tech Beverage Bottling Catalog 2026, página 20. Ilustram configurações, não capacidades, eficiências ou resultados de aceitação comprovados. Modelo, velocidade por formato e compromissos devem ser confirmados na proposta.
Perguntas sobre capacidade cotada
6.000 garrafas/h vale para qualquer tamanho?
Somente com confirmação por formato. Altura, forma, gargalo, volume, tampa e pacote podem alterar a configuração. Peça capacidade e condições específicas para cada combinação aprovada.
Velocidade nominal é produção garantida da linha?
Não. A velocidade da máquina e o compromisso contratual da linha têm limites distintos. A proposta deve dizer qual valor apresenta, onde será medido e sob quais condições de operação e qualidade.
Como comparar percentuais de eficiência?
Confira período, ponto de contagem, velocidade ideal e perdas incluídas. Disponibilidade, desempenho de velocidade e qualidade não são equivalentes. Não compare nem multiplique fatores sem compatibilizar as definições.
Existe duração ou limite de rejeitos universal para aceitação?
Este guia não estabelece um valor universal. Acorde protocolo específico com materiais representativos, condições, observações e relatório. Separe evidências da fábrica da comprovação necessária depois da instalação.
Um pulmão maior resolve falta de capacidade?
Pode desacoplar paradas temporárias, mas não elimina déficit contínuo na estação limitante. Solicite análise de acumulação e retomada para o leiaute, estabilidade das garrafas e controle reais. Mais comprimento de transportador não comprova maior produção garantida.
A velocidade nominal da máquina mais lenta garante toda a linha?
É um ponto inicial de comparação, não evidência de produção boa. As taxas podem usar garrafas, limites de qualidade ou condições diferentes. Uniformize as bases, considere interações e perdas e confirme o compromisso da linha pelo teste e contagem acordados.
Guias relacionados para compradores
Próxima etapa