
FLUX DE BOUTEILLES ET INTERFACES
Convoyage, accumulation et intégration d’une ligne d’embouteillage d’eau
Des machines qui fonctionnent séparément ne constituent pas encore une ligne fiable. Avant d’allonger les convoyeurs, précisez les transferts de bouteilles, les zones d’accumulation et la coordination des ralentissements, arrêts et redémarrages.
Réponse directe
Recherchez le premier événement. Une remplisseuse en manque de bouteilles peut subir un arrêt amont ; un convoyeur saturé peut refléter une panne de conditionnement. Comparez états des machines et horodatages pour un même format et un même intervalle. Distinguez transfert mécanique, déséquilibre passager et goulot permanent. Allot Tech peut coordonner les échanges ; l’ingénierie responsable confirme la conception.
FLUX DE BOUTEILLES ET INTERFACES
Quatre problèmes à résoudre avant la commande
Cette grille aide la revue de conception et les essais. Elle ne prescrit pas de réglage sur machine en marche. Ne neutralisez jamais protecteurs, capteurs ou interverrouillages de sécurité.
| Symptôme | Éléments à relever | Décision et responsabilité |
|---|---|---|
| La remplisseuse manque de bouteilles vides | Relevez le premier arrêt amont, le stock de bouteilles et les heures des demandes d’arrêt. Distinguez absence de bouteilles, bouchons, produit ou utilités. | L’intégrateur et le fournisseur amont définissent continuité d’alimentation et reprise. Une accumulation aval ne remplace pas les bouteilles vides manquantes. |
| Les bouteilles pleines saturent l’entrée du conditionnement | Mesurez les places libres au début de l’arrêt, le débit entrant réel et la durée d’indisponibilité. Isolez rejets et micro-arrêts. | Vérifiez si le stockage couvre un incident bref ou retarde seulement un goulot continu. Le fournisseur aval doit expliquer une perte durable de débit. |
| Chutes, rayures ou espacement irrégulier aux transferts | Fournissez plans approuvés, échantillons réels, état de remplissage, géométrie du fond, hauteur et sens de transfert. Observez chaque format en sécurité. | Désignez un responsable mécanique. Faites valider guides, surfaces de contact et transitions de vitesse ; deux débits nominaux identiques ne prouvent pas la compatibilité. |
| Plusieurs fournisseurs, mais aucune reprise coordonnée | Documentez propriété du convoyeur, hauteur de remise, énergie, signaux, modes, acquittement des défauts et fonctions de sécurité communes. | Nommez un pilote d’intégration avec réponses écrites. Une demande d’arrêt de production n’est pas une fonction de sécurité ; celle-ci nécessite une validation qualifiée. |
AVANT APPROBATION DU PLAN
Ne laissez pas une jonction non définie devenir une prestation supposée incluse. Attribuez transfert physique, commande et preuve d’essai à chaque frontière, y compris avec une machine fournie par l’acheteur.
- Transmettez formats vides et pleins, bouchons, regroupements, plans approuvés et implantation cotée. Repérez accès de maintenance, niveaux, évacuations et équipements existants.
- Tenez un registre avec un responsable pour chaque transfert, entraînement, capteur, câble, logiciel, mode et fonction de sécurité. Figez les révisions avant fabrication.
- Convenez d’un essai intégré avec bouteilles réelles : interruption amont, blocage aval et reprise maîtrisée. Fixez durée, production acceptée, dommages, rejets et traitement des réserves.
Compter les places utiles plutôt que les mètres de convoyeur
Ces calculs utilisent des valeurs hypothétiques, des débits constants et aucun autre arrêt. Ils ne constituent ni un dimensionnement ni une garantie. L’ingénieur confirme places utilisables, stabilité et logique de commande.
| Cas illustratif | Calcul hypothétique | Interprétation et limite |
|---|---|---|
| Arrêt de l’alimentation amont | 300 bouteilles utilisables stockées ÷ 100 bouteilles/min consommées = 3 minutes. | Autonomie aval idéale. Excluez les positions inutilisables et les bouteilles que la commande ne peut pas libérer. |
| Arrêt d’une machine aval | 500 places utiles − 200 occupées = 300 libres ; 300 ÷ 100 bouteilles/min entrantes = 3 minutes. | Seules les places libres absorbent la production. Un convoyeur de 500 places ne donne pas 5 minutes lorsqu’il contient déjà 200 bouteilles. |
| Résorption après redémarrage | 200 bouteilles excédentaires ÷ (100 sortantes − 80 entrantes par minute) = 10 minutes. | La marge nette vaut 20 bouteilles/min. Sans débit aval supérieur au débit entrant, le stock ne se résorbe pas dans cet exemple. |
Suivre l’arrêt initial et la reprise stable
Accordez format, frontières, révision de commande et intervalle d’observation. Synchronisez les relevés : première machine arrêtée, voisines en marche, affamées ou bloquées, et occupation initiale puis finale. Après levée du défaut, suivez la séquence de reprise autorisée jusqu’à une production acceptée stable. Relevez chutes, frottements, dommages d’étiquette ou de pack, rejets et interventions sur ce même intervalle. Le premier convoyeur en mouvement ne prouve pas une reprise intégrée. Le personnel qualifié doit approuver la méthode d’essai et valider arrêt d’urgence et redémarrage ; cette grille n’autorise aucun réglage en marche.
Périmètre des équipements
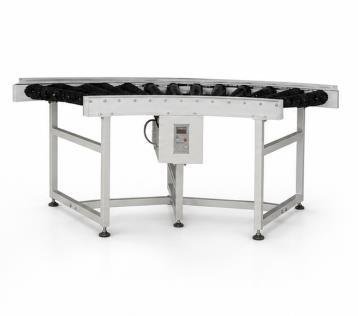

Photo extraite sans modification de la page 31 du catalogue Allot Tech 2026 ; la chaîne est une illustration de référence. Les images ne démontrent ni capacité d’accumulation, ni installation livrée, ni propriété d’usine. Implantation, protections et commandes restent à confirmer par l’ingénierie du projet.
Questions sur l’accumulation et l’intégration
L’accumulation peut-elle corriger une conditionneuse trop lente ?
Elle peut absorber des arrêts brefs si les places utiles et la marge de reprise suffisent. Elle ne supprime pas un déficit permanent. Comparez production acceptée et historique d’arrêts sur le même format avant de choisir stockage ou modification aval.
Un convoyeur à air convient-il aux bouteilles pleines ?
Le transport par le col d’une bouteille PET vide et le soutien du fond d’une bouteille pleine ont des exigences différentes. Faites confirmer col, fond, masse, rigidité et orientation ; un débit identique ne suffit pas.
Qui est responsable lorsque plusieurs fournisseurs interviennent ?
Le périmètre d’achat doit nommer un pilote et attribuer les interfaces mécaniques, électriques, de commande et de sécurité. Allot Tech peut coordonner les réponses ; un interlocuteur unique n’inclut pas automatiquement toutes les prestations.
Quelles preuves demander avant expédition puis sur site ?
Convenez des interfaces testables ensemble en usine et de celles à vérifier en destination. Demandez implantation, registre d’interfaces, documents de commande et relevé arrêt/reprise avec formats réels, réserves et responsables. Des vidéos de machines séparées ne prouvent pas la performance de la ligne.
Guides connexes pour l’acheteur
Étape suivante