
ПОТОК БУТЫЛОК И СТЫКИ ОБОРУДОВАНИЯ
Конвейеры, накопление и интеграция линии розлива воды
Исправные по отдельности розлив, этикетирование и упаковка могут часто останавливаться в составе линии. До покупки дополнительных метров конвейера согласуйте передачу бутылок, полезное накопление и совместные остановки и пуски.
Краткий ответ
Ищите первое событие, а не самый заметный сигнал аварии. Нехватка бутылок у наполнителя может быть следствием остановки выше по потоку, а затор — остановки упаковщика. Сопоставляйте состояния и время для одного формата и интервала. Разделяйте механический дефект передачи, временный дисбаланс и постоянное узкое место. Allot Tech может координировать запросы; проект подтверждают ответственные инженеры.
ПОТОК БУТЫЛОК И СТЫКИ ОБОРУДОВАНИЯ
Четыре проблемы до размещения заказа
Матрица предназначена для проектной проверки и пусконаладки, а не для регулировки работающей машины. Не отключайте ограждения, датчики и защитные блокировки.
| Наблюдение | Какие данные собрать | Решение и ответственный |
|---|---|---|
| Наполнитель остаётся без пустых бутылок | Запишите первую остановку выше по потоку, заполнение конвейера и время запросов остановки. Отделите нехватку бутылок от отсутствия крышек, воды или ресурсов. | Интегратор и предыдущий поставщик согласуют непрерывность подачи и повторный пуск. Буфер после наполнителя не восполняет пустые бутылки. |
| Полные бутылки скапливаются перед упаковкой | Измерьте свободные позиции в начале остановки, фактический входящий поток и длительность простоя. Отдельно учитывайте брак и короткие повторные остановки. | Проверьте, перекрывает ли буфер краткий сбой или лишь откладывает постоянный затор. Устойчивую нехватку производительности разбирает следующий поставщик. |
| Бутылки падают, трутся или теряют шаг | Предоставьте утверждённые чертежи, реальные образцы, состояние наполнения, форму дна, высоту и направление передачи. Снимайте наблюдения безопасно для каждого формата. | Назначьте ответственного за механику стыка. Инженеры проверяют направляющие, поверхности и переходы скорости; одинаковый номинальный BPH не доказывает совместимость. |
| Машины разных поставщиков запускаются несогласованно | Опишите принадлежность конвейера, высоты, питание, значение сигналов, режимы, сброс ошибок и общие функции безопасности. | Назначьте руководителя интеграции и запросите письменные ответы. Производственный запрос остановки не заменяет функцию безопасности с квалифицированной валидацией. |
ДО УТВЕРЖДЕНИЯ ПЛАНИРОВКИ
Не считайте неопределённый стык включённым в поставку. Для каждой границы, включая оборудование заказчика, закрепите физическую передачу, управление, ответственного и проверку. Неотвеченный вопрос остаётся открытым.
- Подготовьте пустые и полные форматы, крышку, групповую упаковку, чертежи и план с размерами. Отметьте обслуживание, перепады высот, дренаж и существующие машины.
- Ведите перечень владельцев передачи, привода, датчиков, кабелей, ПО, режимов, безопасности и сервиса. Согласуйте версии до изготовления.
- Согласуйте совместное испытание с реальными бутылками: сбой подачи, блокирование выхода и управляемый пуск. Определите длительность, годный выпуск, повреждения, брак и закрытие замечаний.
Полезные позиции буфера вместо длины конвейера
Арифметические примеры используют условные количества, постоянные потоки и отсутствие других остановок. Это не каталожные характеристики, расчёт оборудования или гарантия. Полезные позиции, устойчивость бутылок и управление подтверждает инженер.
| Условная ситуация | Расчёт с допущениями | Смысл и ограничения |
|---|---|---|
| Остановилась подача сверху по потоку | 300 доступных накопленных бутылок ÷ расход 100 бутылок/мин = 3 минуты. | Идеальное время питания следующей машины. Исключите непригодные позиции и бутылки, которые нельзя выдать по логике управления. |
| Остановилась следующая машина | 500 полезных позиций − 200 занятых = 300 свободных; 300 ÷ вход 100 бутылок/мин = 3 минуты. | Новую продукцию принимают только свободные места. При 200 занятых позициях общая ёмкость 500 не даёт 5 минут. |
| После пуска разбирается очередь | 200 лишних бутылок ÷ (выход 100 − вход 80 бутылок/мин) = 10 минут. | Чистый темп разгрузки — 20 бутылок/мин. Если выход не превышает вход, запас в этом примере не уменьшается. |
Фиксируйте первичную остановку и стабильный повторный пуск
Согласуйте формат, границы, версию управления и период наблюдения. Синхронизируйте отметки времени: первая остановившаяся станция, работающие, голодающие и заблокированные соседи, заполнение в начале и конце. После устранения причины наблюдайте разрешённый пуск до стабильного годного выпуска, а не до первого движения цепи. За тот же интервал фиксируйте падения, потёртости, повреждения этикетки или упаковки, брак и вмешательства оператора. Отдельная демонстрация машины не подтверждает восстановление линии. Квалифицированные специалисты утверждают безопасные испытания, проверку аварийной остановки и повторного пуска; регулировать работающую линию по этой странице нельзя.
Объем поставки оборудования
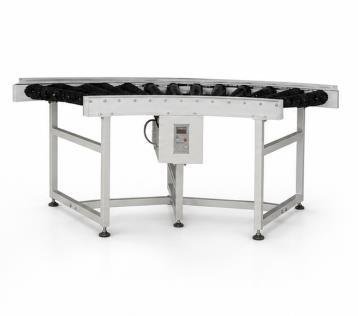

Фото конвейера извлечено без изменений со страницы 31 каталога Allot Tech 2026; цепочка оборудования приведена для ориентира. Изображения не подтверждают ёмкость буфера, выполненный объект или владение заводом. Компоновку, ограждения и управление подтверждают для проекта.
Вопросы о накоплении и интеграции
Поможет ли буфер медленной упаковочной машине?
Он может перекрыть короткий простой при достаточном полезном запасе и резерве восстановления. Постоянный дефицит темпа он не устраняет. Сравните годный выпуск и остановки для одинакового формата до выбора накопителя или модернизации.
Можно ли заменить воздушный конвейер для пустой тары конвейером для полной?
Это разные задачи: транспорт PET за горло и поддержка полной бутылки за дно требуют разных стыков. Подтвердите горло, дно, массу, жёсткость и ориентацию. Совпадающая номинальная скорость не является проверкой.
Кто отвечает при нескольких поставщиках?
В объёме заказа нужно назвать руководителя интеграции и распределить механические, электрические, программные и защитные границы. Allot Tech может координировать ответы, но единый контакт не означает включения всех инженерных и монтажных работ.
Что проверить до отгрузки и на площадке?
Определите, какие стыки испытываются вместе до отправки, а какие — на месте. Запросите утверждённый план, список интерфейсов, документы управления и протокол остановки/пуска на реальной таре с замечаниями и ответственными. Отдельные видеоролики не доказывают выполнение условий приёмки всей линии.
Связанные руководства для покупателя
Следующий шаг