
FLUSSO BOTTIGLIE E INTERFACCE
Trasportatori, accumulo e integrazione delle linee di imbottigliamento acqua
Riempitrice, etichettatrice e confezionatrice possono funzionare singolarmente ma arrestarsi spesso quando collegate. Prima di aggiungere metri di trasporto, chiarisci passaggi di bottiglie, accumulo utile e coordinamento di rallentamento, arresto e ripartenza.
Risposta diretta
Individua il primo evento, non solo l’allarme più evidente. Una riempitrice senza bottiglie può subire un’interruzione a monte; un trasportatore pieno può dipendere dalla confezionatrice ferma. Confronta stati e orari nello stesso formato e intervallo. Distingui problemi meccanici, squilibri temporanei e colli di bottiglia continui. Allot Tech può coordinare le richieste; i tecnici responsabili confermano il progetto.
FLUSSO BOTTIGLIE E INTERFACCE
Quattro problemi da chiudere prima dell’ordine
La matrice serve a revisione e collaudo, non a regolare macchine in movimento. Non escludere ripari, sensori o interblocchi di sicurezza.
| Problema | Dati da raccogliere | Decisione e responsabile |
|---|---|---|
| La riempitrice resta senza bottiglie vuote | Registra il primo arresto a monte, l’occupazione e gli orari delle richieste di stop. Distingui mancanza di bottiglie, tappi, prodotto e utenze. | Integratore e fornitore a monte concordano continuità e ripartenza. Un accumulo a valle non sostituisce la fornitura di bottiglie vuote. |
| Le bottiglie piene si accodano prima del confezionamento | Misura posti liberi a inizio fermo, ingresso reale e durata dell’indisponibilità. Separa scarti e microfermate ripetute. | Verifica se il buffer copre un’interruzione breve o rinvia un collo di bottiglia permanente. Il fornitore a valle deve chiarire la perdita continuativa di capacità. |
| Cadute, abrasioni o distanza irregolare nei passaggi | Fornisci disegni approvati, campioni reali, stato di riempimento, fondo, quota e direzione di consegna. Osserva ogni formato da una posizione sicura. | Assegna un responsabile meccanico. Fai verificare guide, superfici e transizioni di velocità con i formati effettivi; uguale BPH non dimostra compatibilità. |
| Macchine di fornitori diversi ripartono senza coordinamento | Elenca proprietà del trasportatore, quota, alimentazione, significato dei segnali, modi, riarmo e funzioni di sicurezza condivise. | Nomina un referente di integrazione e chiedi risposte scritte. Separa richiesta di fermo produttivo e funzione di sicurezza, da validare con personale qualificato. |
PRIMA DI APPROVARE IL LAYOUT
Non considerare implicitamente inclusa una giunzione non definita. Ogni confine deve avere passaggio fisico, comando, responsabile e prova concordati, anche per macchine fornite dall’acquirente.
- Prepara formati vuoti e pieni, tappo, confezione, disegni e layout quotato. Evidenzia manutenzione, dislivelli, drenaggi e macchine esistenti.
- Mantieni un elenco con un responsabile per passaggio, azionamento, sensori, cablaggi, software, modi, sicurezza e assistenza. Conferma le revisioni prima della costruzione.
- Concorda una prova integrata con campioni reali: interruzione a monte, blocco a valle e riavvio controllato. Definisci durata, produzione accettata, danni, scarti e chiusura delle riserve.
Posti utili di accumulo, non solo lunghezza
Esempi aritmetici con dati ipotetici, flussi costanti e nessun altro arresto. Non sono dimensionamenti o prestazioni garantite. I tecnici devono confermare posti utilizzabili, stabilità e logica di comando.
| Caso illustrativo | Calcolo ipotetico | Significato e limite |
|---|---|---|
| Si ferma l’alimentazione a monte | 300 bottiglie accumulate utilizzabili ÷ 100 bottiglie/min consumate = 3 minuti. | Autonomia ideale a valle. Escludere posizioni inutilizzabili e bottiglie che il controllo non può rilasciare. |
| Si ferma la stazione a valle | 500 posti utili − 200 occupati = 300 liberi; 300 ÷ 100 bottiglie/min in ingresso = 3 minuti. | Solo i posti liberi assorbono nuova produzione. Con 200 già occupati non si hanno 5 minuti disponibili. |
| Si smaltisce la coda dopo il fermo | 200 bottiglie in eccesso ÷ (100 in uscita − 80 in ingresso al minuto) = 10 minuti. | Lo smaltimento netto è 20 bottiglie/min. Se l’uscita non supera l’ingresso, la coda non si riduce in questo caso. |
Registrare il primo arresto e la ripartenza stabile
Concorda formato, confini, revisione del controllo e periodo di osservazione. Sincronizza gli orari e registra prima macchina ferma, vicine attive, senza alimentazione o bloccate, e occupazione iniziale e finale. Dopo la rimozione della causa, segui la ripartenza autorizzata fino a produzione accettata stabile, non solo al primo movimento. Registra cadute, abrasioni, danni a etichette o confezioni, scarti e interventi nello stesso intervallo. Una prova isolata non dimostra il recupero della linea. Personale qualificato deve approvare il metodo sicuro e validare emergenza e riavvio; questa pagina non autorizza regolazioni in movimento.
Ambito delle attrezzature
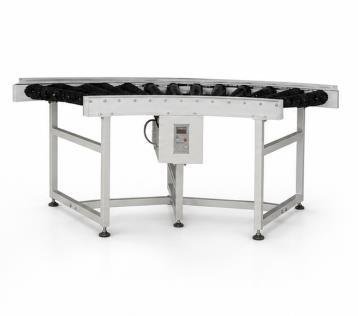

Foto estratta senza modifiche dalla pagina 31 del catalogo Allot Tech 2026; la catena è un’illustrazione di riferimento. Le immagini non provano capacità di accumulo, installazioni consegnate o proprietà di fabbriche. Layout, ripari e comandi richiedono conferma tecnica di progetto.
Domande sull’accumulo e l’integrazione
Un buffer risolve una confezionatrice lenta?
Può assorbire fermi brevi con posti utili e margine di recupero adeguati. Non elimina un deficit continuativo. Confronta produzione accettata e fermate sullo stesso formato prima di scegliere accumulo o potenziamento a valle.
Trasporto ad aria per vuoti e trasporto per pieni sono intercambiabili?
No. La presa al collo del PET vuoto e l’appoggio sul fondo della bottiglia piena richiedono interfacce diverse. Conferma collo, fondo, peso, rigidità e orientamento; la stessa cadenza nominale non basta.
Chi integra una linea con più fornitori?
Il contratto deve nominare un referente e assegnare confini meccanici, elettrici, di comando e sicurezza. Allot Tech può coordinare le risposte; un unico contatto non implica l’inclusione di tutte le attività tecniche e in sito.
Quali prove richiedere prima della spedizione e in stabilimento?
Concorda quali interfacce provare insieme prima dell’invio e quali in destinazione. Richiedi layout, elenco interfacce, documenti di controllo e registrazione di fermo e ripartenza con formati reali, riserve e responsabili. Video separati non provano l’accettazione della linea collegata.
Guide correlate per l’acquirente
Passaggio successivo