
FLASCHENFLUSS UND SCHNITTSTELLEN
Flaschenförderer, Puffer und Integration von Wasserabfülllinien
Füller, Etikettierer und Verpacker können einzeln funktionieren und als Linie trotzdem häufig stoppen. Klären Sie Flaschenübergaben, nutzbare Puffer und die Abstimmung von Verlangsamen, Stoppen und Wiederanlaufen, bevor weitere Förderstrecken bestellt werden.
Direkte Antwort
Suchen Sie das erste Ereignis, nicht nur die auffälligste Störmeldung. Flaschenmangel am Füller kann durch einen vorgelagerten Stopp entstehen; Rückstau kann auf den Verpacker zurückgehen. Erfassen Sie Zustände und Zeitstempel für dasselbe Format und Zeitfenster. Trennen Sie mechanische Übergabefehler, kurzzeitige Unterschiede und dauerhafte Engpässe. Allot Tech kann Anfragen koordinieren; die zuständige Projekttechnik bestätigt die Auslegung.
FLASCHENFLUSS UND SCHNITTSTELLEN
Vier typische Probleme vor der Bestellung klären
Diese Matrix unterstützt Auslegungsprüfung und Inbetriebnahme. Sie ist keine Anleitung zum Verstellen laufender Maschinen. Schutzeinrichtungen, Sensoren und Sicherheitsverriegelungen dürfen nicht überbrückt werden.
| Beobachtung | Benötigte Nachweise | Entscheidung und Zuständigkeit |
|---|---|---|
| Am Füller fehlen Leerflaschen | Ersten vorgelagerten Stopp, Belegung und Zeitpunkte der Stoppanforderungen erfassen. Fehlende Flaschen von fehlenden Verschlüssen, Produkt oder Medien unterscheiden. | Integrator und vorgelagerter Lieferant vereinbaren Versorgung und Wiederanlauf. Ein nachgeschalteter Puffer ersetzt keine fehlenden Leerflaschen. |
| Rückstau vor Etikettierung oder Verpackung | Freie Plätze zu Stoppbeginn, tatsächlichen Zulauf und Ausfallzeit messen. Ausschuss und kurze Wiederholungsstopps getrennt aufzeichnen. | Prüfen, ob der Puffer eine kurze Unterbrechung überbrückt oder nur einen Dauerengpass verzögert. Nachhaltige Minderleistung muss der nachgelagerte Lieferant klären. |
| Flaschen kippen, scheuern oder verlieren Abstand | Freigegebene Zeichnungen, reale Muster, Füllzustand, Bodenform, Übergabehöhe und Richtung bereitstellen. Verhalten je Format aus sicherer Position dokumentieren. | Mechanischen Verantwortlichen benennen. Führungen, Kontaktflächen und Geschwindigkeitsübergänge technisch mit Originalformaten prüfen; gleiche Nennleistung belegt keine Kompatibilität. |
| Fremdmaschinen stoppen und starten unkoordiniert | Fördererzuständigkeit, Übergabehöhen, Versorgung, Signalbedeutungen, Betriebsarten, Fehlerquittierung und gemeinsame Sicherheitsfunktionen dokumentieren. | Einen Integrationsverantwortlichen einsetzen und schriftliche Lieferantenantworten einholen. Produktionsstopp und Sicherheitsfunktion getrennt spezifizieren und fachgerecht validieren. |
VOR FREIGABE DES LAYOUTS
Eine ungeklärte Lücke zwischen zwei Maschinen darf nicht als eingeschlossener Lieferumfang gelten. Mechanische Übergabe, Steuerung und Prüfnachweis müssen für jede Grenze feststehen, auch bei bauseitigen Maschinen.
- Leer- und Vollflaschenformate, Verschluss, Gebinde, freigegebene Zeichnungen und bemaßtes Layout senden. Wartungszugänge, Höhenwechsel, Entwässerung und Bestandsmaschinen markieren.
- Pro Schnittstelle einen Verantwortlichen festlegen: Übergabe, Antrieb, Sensorik, Verkabelung, Software, Betriebsarten, Sicherheit und Service. Revision vor Fertigungsbeginn abstimmen.
- Gemeinsamen Versuch mit Originalmustern vereinbaren: vorgelagerter Ausfall, nachgelagerte Blockierung und kontrollierter Wiederanlauf. Dauer, Gutmenge, Schäden, Ausschuss und Restpunkte definieren.
Nutzbare Flaschenplätze statt Fördererlänge rechnen
Die folgenden Rechenbeispiele nutzen angenommene Mengen, konstante Raten und keine weiteren Stopps. Sie sind weder Auslegung noch Leistungsgarantie. Nutzbare Plätze, Flaschenstabilität und Steuerlogik sind technisch zu bestätigen.
| Beispielfall | Rechnung mit Annahmen | Bedeutung und Grenze |
|---|---|---|
| Vorgelagerte Versorgung stoppt | 300 nutzbar gespeicherte Flaschen ÷ 100 Flaschen/min Verbrauch = 3 Minuten. | Ideale Versorgung der Folgemaschine bis zum Leerlauf. Nicht nutzbare oder steuerungsbedingt nicht freigebbare Flaschen ausschließen. |
| Nachgelagerte Station stoppt | 500 nutzbare Plätze − 200 belegte = 300 freie; 300 ÷ 100 Flaschen/min Zulauf = 3 Minuten. | Nur freie Plätze nehmen neue Produktion auf. Bei 200 belegten Plätzen ergeben 500 Gesamtplätze keine 5 Minuten Aufnahmezeit. |
| Rückstau wird nach dem Stopp abgebaut | 200 zusätzliche Flaschen ÷ (100 Abfluss − 80 Zufluss pro Minute) = 10 Minuten. | Der Nettoabbau beträgt 20 Flaschen/min. Ohne höheren Abfluss als Zufluss wird der Bestand in diesem Beispiel nicht abgebaut. |
Erstauslöser und stabilen Wiederanlauf dokumentieren
Format, Grenzen, Steuerungsrevision und Beobachtungszeitraum vor dem Test abstimmen. Zeitstempel synchronisieren und erste gestoppte Station, laufende, leergefahrene oder blockierte Nachbarn sowie Anfangs- und Endbelegung erfassen. Nach Freigabe den zulässigen Wiederanlauf bis zur stabilen Gutproduktion beobachten, nicht nur bis zur ersten Förderbewegung. Kippflaschen, Scheuerstellen, Etiketten- oder Gebindeschäden, Ausschuss und Bedienereingriffe demselben Zeitraum zuordnen. Ein Einzelmaschinentest bestätigt keine Linienerholung. Qualifiziertes Personal muss sichere Versuche sowie Not-Halt- und Wiederanlaufvalidierung freigeben; keine Eingriffe an laufenden Anlagen.
Anlagenumfang
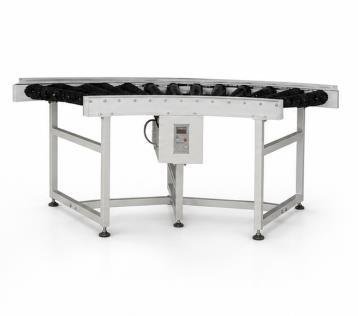

Unverändert extrahiertes Fördererfoto von Seite 31 des Allot Tech Katalogs 2026; die Anlagenkette dient als Referenz. Die Bilder belegen weder Pufferkapazität noch Kundeninstallation oder Fabrikeigentum. Anordnung, Schutz und Steuerung bleiben projektbezogen zu bestätigen.
Fragen zu Puffern und Linienintegration
Behebt ein Puffer einen dauerhaft langsamen Verpacker?
Er kann kurze Unterbrechungen bei ausreichenden nutzbaren Plätzen und Aufholreserve abfangen. Ein dauerhaftes Leistungsdefizit beseitigt er nicht. Gutleistung und Stoppverlauf am gleichen Format vergleichen, bevor Speicher oder Umbau gewählt werden.
Sind Luftförderer für Leerflaschen und Förderer für Vollflaschen austauschbar?
Nein. Halsführung leerer PET-Flaschen und Bodenabstützung voller Flaschen haben andere Schnittstellen. Hals, Boden, Gewicht, Steifigkeit und Ausrichtung mit dem Lieferanten bestätigen; gleiche Flaschenleistung reicht nicht.
Wer verantwortet eine Linie mit mehreren Lieferanten?
Der Auftrag muss Integrationsleitung und mechanische, elektrische, steuerungs- und sicherheitstechnische Grenzen zuweisen. Allot Tech kann Antworten koordinieren; ein zentraler Kontakt schließt nicht automatisch sämtliche Engineering- und Montagearbeiten ein.
Welche Nachweise sind vor Versand und vor Ort sinnvoll?
Festlegen, welche Übergaben gemeinsam vor Versand und welche erst am Standort geprüft werden. Freigegebenes Layout, Schnittstellenliste, Steuerungsunterlagen und Stopp-/Wiederanlaufprotokoll mit Originalformaten und Restpunktverantwortlichen anfordern. Getrennte Maschinenvideos ersetzen keinen Linientest.
Verwandte Käuferleitfäden
Nächster Schritt